
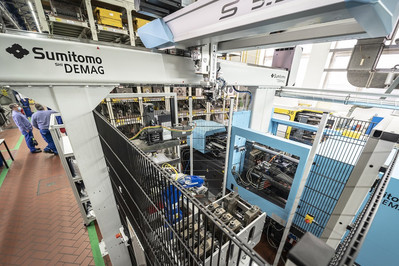
Reunindo as suas competências de engenharia e recursos tecnológicos, a divisão Performance Materials da BASF, em colaboração com a Sumitomo (SHI) Demag e a H + S Automatisierung, criou uma célula de fabrico inovadora para produzir uma vasta gama de diferentes amostras de ensaio destinadas às atividades de desenvolvimento de produtos e investigação no domínio dos polímeros termoplásticos e compostos.
No centro da célula está a máquina de injeção de plásticos ultraprecisa IntElect 1000 kN da Sumitomo (SHI) Demag. Escolhida pelo seu design compacto, eficiência energética e repetibilidade, a equipa de 30 investigadores da instalação também acolheu com agrado as funcionalidades melhoradas de bem-estar e segurança da IntElect. Entre elas, destacam-se soluções avançadas para automatizar a troca de moldes e baixas emissões de ruído, combinadas com soluções de processamento robótico totalmente digitalizadas.
Para garantir a segurança e a eficiência dos operadores, um robô linear SDR 5-35S desempenha duas funções. Uma nova funcionalidade consiste na automatização total da seleção e colocação de um dos 12 insertos de molde intercambiáveis a partir de um carregador localizado no interior da célula. Após a moldagem da peça, o mesmo robô, equipado com uma pinça multifuncional, retira cuidadosamente a amostra de teste do molde e passa-a para o pequeno robô Yaskawa GP8, com braço articulado de seis eixos, para o corte preciso das amostras a partir do ponto de injeção, utilizando uma máquina de puncionamento com acionamento por servo-eixo.
Integrando o conceito existente de insertos de molde da BASF e as suas características especiais na unidade de injeção, a instalação inclui também uma unidade de controlo térmico já existente e um novo Sistema de Execução de Fabrico (MES) digital para mapear cada sequência de ensaio. Reinhard Jakobi, Diretor de Processamento de Materiais de Alto Desempenho da BASF, descreve o projeto como uma conquista da engenharia avançada que combina tecnologia madura com automação de ponta e precisão de moldagem. Ele atribui a concretização deste projeto pioneiro à dedicação, flexibilidade e abordagem orientada para soluções de toda a equipa.
Angelika Homes, Engenheira de Projetos Sénior da BASF, acrescenta: «Embora tenhamos uma vasta experiência de colaboração com a equipa da Sumitomo (SHI) Demag na produção de peças de teste padrão, desde o início que todos os parceiros tiveram a coragem de se afastar dos conceitos anteriores e abrir novos caminhos. Apesar da complexidade do projeto, a Sumitomo (SHI) Demag e a H + S apresentaram um projeto inovador de célula de produção com uma pegada energética e espacial muito menor.»
Demasiado quente para manusear
Muitas das amostras processadas no centro técnico da BASF são termoplásticos de alta temperatura, reforçados com fibras e, muitas vezes, retardadores de chama. Consequentemente, as temperaturas de fusão podem atingir os 400 °C, com as temperaturas do molde a atingirem os 180 °C.
A qualquer momento, podem ser carregados até 12 insertos intercambiáveis no compartimento lateral e, em seguida, trocados automaticamente na máquina de injeção de plásticos. Ao integrar um sistema de controlo de temperatura HB-Therm com o sistema de controlo da máquina da Sumitomo (SHI) Demag, as trocas automatizadas de insertos de molde podem ser realizadas com segurança e eficiência, mesmo quando o processo decorre a altas temperaturas do molde.
Markus Hausmann, Engenheiro Sénior de Sistemas de Automatização da Sumitomo (SHI) Demag, explica: «Para baixar a temperatura para 80 °C e despressurizar o inserto, de modo a garantir que o robô SDR possa removê-lo com segurança, o nosso sistema de controlo da máquina tem de comunicar e interagir de forma integrada com o MES da BASF.
O MES da BASF informa a célula quando a configuração atual da amostra em produção está prestes a terminar, preparando a próxima aplicação do molde. Imediatamente após a paragem do processo de injeção de plásticos, o arrefecimento do inserto do molde é controlado pela interface da unidade de controlo de temperatura integrada.
Em seguida, a troca dos insertos do molde é sincronizada com o controlo da célula através de sinais de saída e entrada, com a transmissão do novo registo de dados do molde através da interface do robô. Após a troca do inserto do molde, as unidades de controlo de temperatura são novamente aquecidas. O funcionamento automático é retomado e um novo registo de dados do molde é iniciado assim que a temperatura alvo é atingida.
Perfuração com precisão
Para a BASF, resolver o desafio do puncionamento foi uma das maiores conquistas de engenharia. Devido ao seu extenso perfil de aplicações, a BASF testa uma vasta gama de materiais — desde polímeros macios e resistentes até rígidos e frágeis. Existem também muitas geometrias de amostras diferentes, incluindo espessuras que variam entre 0,8 mm e 4 mm. Todas as amostras de ensaio da BASF são fabricadas de acordo com a norma ISO 294. Esta norma especifica a precisão do sistema de canais de alimentação e os requisitos específicos que cada geometria de amostra deve cumprir. «A remoção por punção é um pré-requisito, uma vez que não altera as propriedades do material e elimina as partículas de pó», explica Markus Hausmann.
A pinça multifuncional garante que todas as geometrias de amostra sejam colocadas com precisão exata na placa de punção. Isto é, por si só, complexo, uma vez que muitos dos materiais com que a BASF trabalha têm um elevado teor de fibra de vidro, o que pode causar deformações. Ao descrever como a pinça de punção paralela acionada por servo motor supera o desafio de colocar as peças com segurança na placa de punção, Markus Hausmann observa: «Se as amostras de ensaio não forem mantidas suficientemente bem no lugar, as peças puncionadas podem ficar tortas ou não estar em conformidade com as normas de qualidade especificadas.»
Integração digital
Sendo um centro piloto, a equipa de investigação da BASF configura normalmente 20 parâmetros de teste por dia nesta máquina. Isso significa que o programa de controlo da célula tem de ser adaptado a diferentes materiais, geometrias de amostras, temperaturas e parâmetros de processamento. Cada configuração executada é registada e documentada digitalmente.
Angelika Homes comenta: «Ao contrário dos nossos antigos sistemas MES, este regista todos os aspetos de um ensaio e os resultados, proporcionando-nos uma visão detalhada de cada ciclo. Estes dados são extremamente valiosos, pois representam toda a sequência de processamento e permitem-nos tirar conclusões mais profundas sobre o desempenho dos materiais em determinadas condições e sobre a forma como um cliente poderá processá-los posteriormente.»
Resolver os desafios do nosso tempo
Há mais de 80 anos que a Unidade-Piloto de Injeção de Plásticos e Extrusão da BASF, em Ludwigshafen, tem contribuído para os avanços tecnológicos e resolvido alguns dos desafios mais difíceis no processamento de produtos químicos e plásticos. No entanto, tal como as tendências impulsionam o processo de inovação, os processos automatizados e os dados fornecidos estão a tornar-se o catalisador para acelerar os avanços reais no domínio dos materiais. A flexibilidade das máquinas é uma parte essencial deste sucesso, explica Jakobi. «Esta nova célula confirma a importância da automação e de uma digitalizaçã
e no desenvolvimento de materiais, bem como nas simulações e no design de componentes.»
No entanto, tal como a BASF descobriu, o sucesso depende também de todos os parceiros combinarem o seu conhecimento da indústria e da engenharia e partilharem as respetivas competências em automação, processamento e integração. Reunindo este conhecimento, a BASF, a Sumitomo (SHI) Demag e a H + S Automatisierung desenvolveram um sistema que eleva a produção de amostras de ensaio e as experiências com materiais a um nível totalmente novo.
«À medida que a BASF continua a intensificar os seus esforços para desenvolver produtos e soluções sustentáveis para a indústria, esta célula automatizada de injeção de plásticos já está a revelar-se indispensável. A capacidade de realizar mais de 4 000 configurações de ensaio sistemáticas em polímeros de alto desempenho com formulações complexas todos os anos e de acompanhar os resultados digitalmente através do sistema MES acelera este esforço de inovação», conclui Markus Hausmann.